
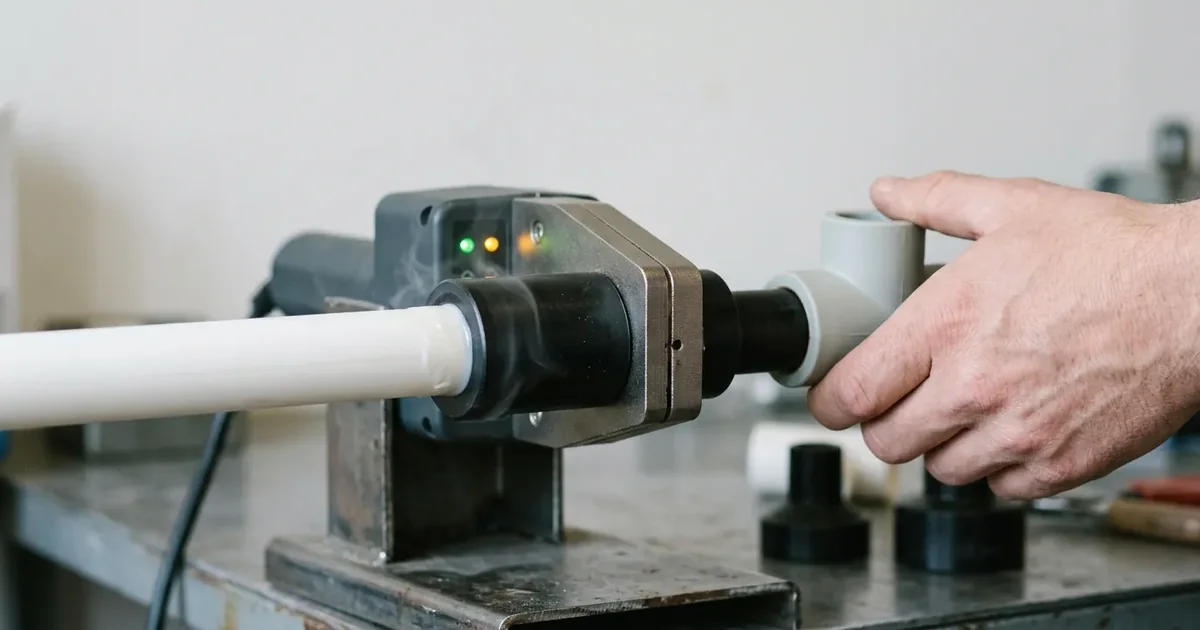
Сварка полипропиленовых труб охватывает всю цепочку монтажа водоснабжения и отопления: от подготовки трубы и выбора аппарата до пошаговой сварки стыка и разбора типичных ошибок.
Подготовка к работе
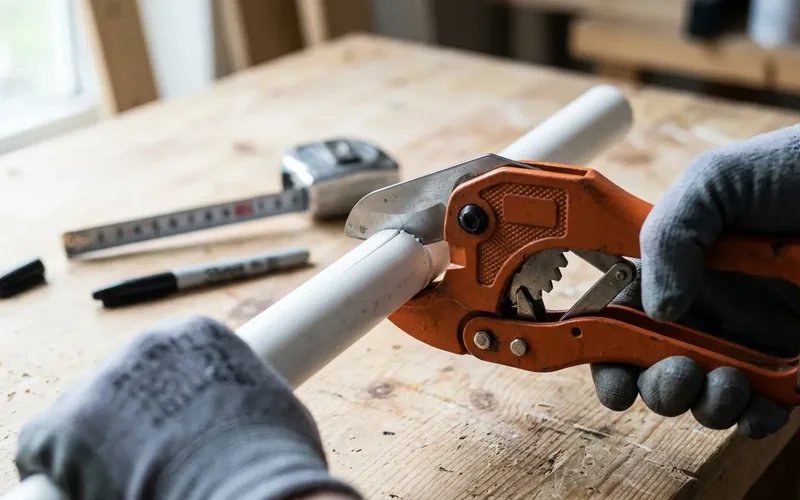
Труба перед пайкой должна быть отрезана строго перпендикулярно оси — от этого зависит, войдёт ли она в насадку без перекоса. Рез под углом или с заусенцем даёт неравномерный зазор между трубой и гильзой: часть окружности прогревается нормально, часть с недобором тепла, и на этом участке стык потом течёт. Ножовкой такой рез не получить, торец всегда выходит рваным. Труборез-ножницы режут ПП за одно движение и дают ровную плоскость без дополнительной зачистки: для труб до 40 мм этого достаточно, для 50–63 мм удобнее роликовый труборез.
Заусенцы с внутренней и наружной кромки снимают фаской или ножом — острая кромка мешает ровной посадке на дорн фитинга и травмирует расплав при соединении.
Отдельная операция нужна для труб PN25 с алюминиевым армированием. Слой алюминия проходит по всей толщине стенки, и на срезе он оказывается прямо в зоне будущего шва. Металл с ПП не сплавляется, поэтому торцевателем снимают тонкий верхний слой трубы вместе с алюминием на глубину заходной фаски насадки. Пропустить эту операцию — значит оставить в стыке инородный слой, который контактирует с теплоносителем и со временем даёт коррозию и расслоение стенки. У труб со стекловолоконным армированием (серый слой виден в разрезе) торцевание не требуется: стекловолокно запаивается вместе с пластиком.
Перед посадкой на насадку торец должен быть сухим, без следов масла, силикона или конденсата. Протрите срез сухой тканью, даже если труба выглядит чистой: невидимая плёнка влаги или заводской смазки не даёт материалу нормально сплавиться с насадкой, и стык выглядит целым снаружи, а по факту не держит давление. Если труба занесена с холода, дайте ей отогреться до комнатной температуры — конденсат на остывшей поверхности сойдёт не сразу.
Сварка труб
Полипропиленовые трубы соединяют раструбной, или полифузионной, сваркой: труба и фитинг не стыкуются торцами, а надеваются каждый на свою часть нагретой насадки. Труба садится снаружи на цилиндрическую гильзу, фитинг — изнутри на дорн той же насадки. Обе поверхности одновременно оплавляются при одинаковой температуре, после чего трубу и фитинг соединяют внахлёст: оплавленный слой трубы входит в оплавленный слой фитинга, и после остывания получается монолитный участок без шва как отдельной детали.
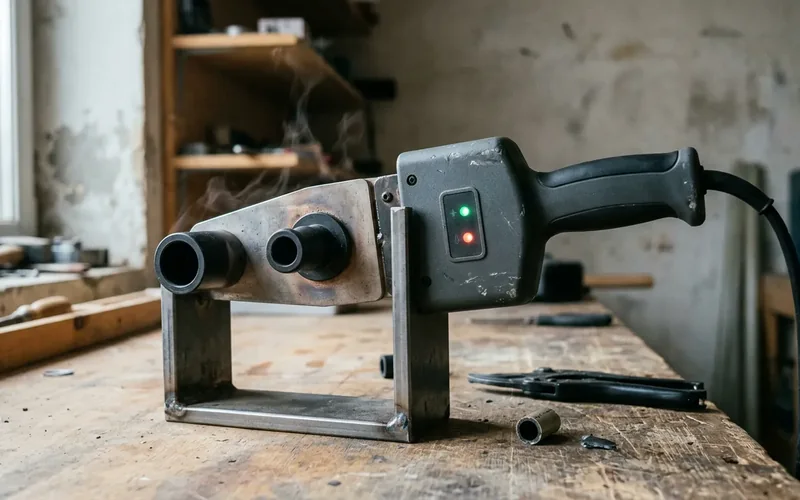
Аппарат для пайки перед работой закрепляют в стойке на устойчивой ровной поверхности — стол, верстак, широкий подоконник. Работа на весу или на шаткой опоре ведёт к смещению насадок в момент посадки трубы, а любой перекос на этой стадии портит соединение. Стойка освобождает обе руки: одна держит трубу, другая фитинг, и обе детали садятся на аппарат одновременно.
Насадки держат чистыми и сухими перед каждым циклом. Остатки расплава от предыдущего стыка мешают новой трубе сесть плотно и оставляют на шве наплывы, поэтому гильзу и дорн протирают сухой тканью между пайками, не дожидаясь видимого нагара.
Рабочая температура для сварки ПП одна для всех диаметров — 260 °C, диапазон 255–280 °C по СП 40-101-96. Точность здесь держит терморегулятор: без него температура плавает на ±15–20 °C, и на малых диаметрах, где окно нагрева измеряется секундами, эта погрешность решает, будет стык прогрет или перегрет. Подробный разбор мощности и выбора аппарата — в разделе ниже.
Как выбрать аппарат для пайки ПП труб
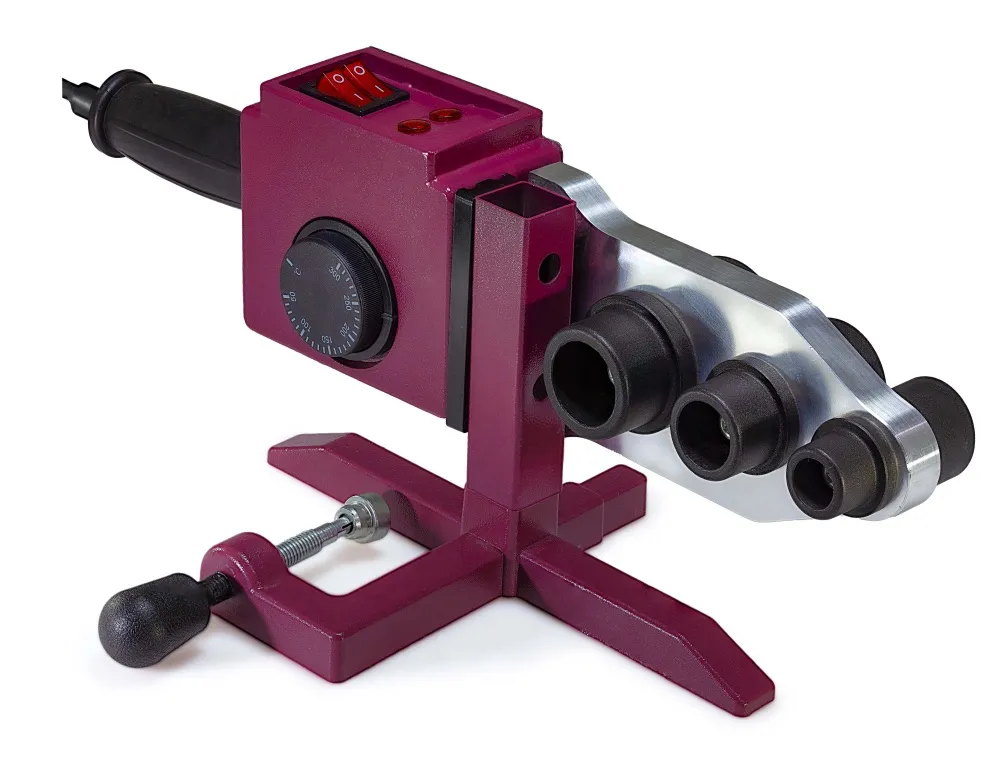
Для квартирной разводки диаметрами 20–40 мм достаточно аппарата мощностью 800–1000 Вт. Разница между 800 и 2000 Вт лежит не в температуре нагрева — она одна для всего ПП (260 °C). Мощность определяет, насколько быстро насадка выходит на рабочий режим и как стабильно держит температуру при интенсивной работе с крупными диаметрами.
Мощность под задачу:
- 800–1000 Вт — трубы 20–40 мм, бытовой монтаж (квартира, дача, замена секции). Нагрев до 260 °C занимает 12–15 мин. При смене насадки температура восстанавливается медленно, паузы между стыками заметны.
- 1500–1800 Вт — трубы до 50–63 мм, профессиональная разводка и отопление. Выход на режим — 5–8 мин. Насадка успевает прогреться между стыками даже при потоке работы.
- 2000 Вт — диаметры 63 мм и выше, стояки, групповой монтаж, работа в холодном помещении.
Тип нагревателя. Мечевидный (паяльник-утюг) даёт большую площадь контакта, насадки фиксируются жёстко и не проворачиваются — удобно для большинства работ. Цилиндрический (стержневой) позволяет повернуть насадки в любое положение, что выручает в труднодоступных местах: у стены вплотную, за стояком. Греется цилиндрический дольше.
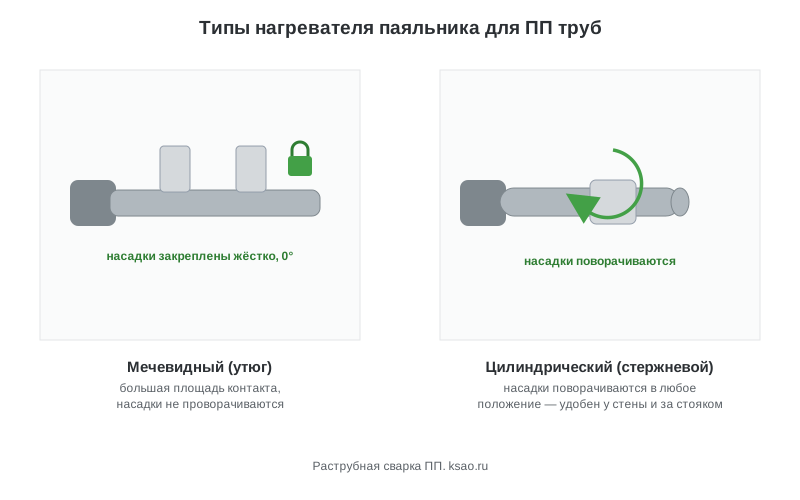
Мечевидный нагреватель (слева) — жёсткая фиксация насадок. Цилиндрический (справа) — насадки поворачиваются в любое положение
Насадки и комплект. Стандартный набор 20, 25, 32, 40 мм закрывает около 90% квартирных задач. Насадки 16 мм нужны для разводки к радиаторам отопления (обратка), 50 и 63 мм — для ввода и стояков. Тефлоновое покрытие насадок предохраняет расплав от прилипания. Чистить только мягкой тканью: абразив снимает тефлон, после чего пластик начинает подгорать и загрязнять шов. Насадки с повреждённым покрытием проще заменить, чем работать с браком.
Терморегулятор обязателен. Аппарат без терморегулятора «гуляет» по температуре на ±15–20 °C. При диаметрах 16–20 мм, где окно нагрева 3–5 с, это каждый раз лотерея: либо непровар, либо перегрев с заужением прохода. Дешёвый аппарат без регулятора подходит только для разового ремонта одного стыка.
Подходящие товары


Кейс. Металлический надёжнее при частых перевозках по объектам. Картонный достаточен, если аппарат лежит дома и выходит раз в год.
Бренды в нашем каталоге. Candan (Турция) держит стабильный терморегулятор и подходит для регулярной профессиональной работы, ресурс нагревательного элемента — от 2000 ч. Tim берут под разовые задачи. Zeissler 2000 Вт ставьте, если работаете с диаметрами 40–63 мм или зимой в неотапливаемых объектах.
Таблица нагрева и фиксации по диаметрам
Данные для раструбной сварки ПП при температуре воздуха +20 °C (СП 40-101-96). Колонка «при t < +5 °C» показывает увеличенное на 50% время нагрева; время фиксации остаётся прежним.
| Диаметр (мм) | Нагрев в насадке (с) | Фиксация без движения (с) | Охлаждение (мин) | Нагрев при t < +5 °C (с) |
|---|---|---|---|---|
| 16 | 3 | 2 | 2 | 5 |
| 20 | 5 | 4 | 3 | 8 |
| 25 | 8 | 6 | 4 | 12 |
| 32 | 12 | 8 | 6 | 18 |
| 40 | 18 | 12 | 8 | 27 |
| 50 | 24 | 16 | 12 | 36 |
| 63 | 30 | 20 | 15 | 45 |
Норматив допускает раструбную сварку до +5 °C. На практике в строящихся загородных домах под Петербургом монтаж идёт и при минусе — короб неотапливаемый, отопление ещё не запущено. При низкой температуре насадка отдаёт тепло быстрее, труба прогревается медленнее. Пропустить эту поправку — значит получить партию холодных стыков, которые не держат давление.
Бытовой или профессиональный паяльник
Бытовой паяльник 800 Вт подходит для тёплого помещения и труб до 40 мм, профессиональный 1500–2000 Вт — для крупных диаметров, потока стыков и работы на холоде. Дальше — два типичных сценария. Первый: замена ХВС-разводки в квартире, трубы 20–32 мм, 30–40 стыков за день, помещение тёплое. Второй: отопительный контур в загородном доме, трубы 40–63 мм, монтаж в октябре при +8 °C в неотапливаемом коробе. В первом случае хватит 800 Вт. Во втором 800 Вт будут тормозить работу и давать нестабильный нагрев.
| Параметр | Бытовой (800 Вт) | Профессиональный (1500–2000 Вт) |
|---|---|---|
| Диаметры труб | 20–40 мм | 20–63 мм и выше |
| Нагрев до 260 °C | 12–15 мин | 5–8 мин |
| Стыков в день | до 50–70 | без ограничений |
| Стабильность t° при интенсивной работе | падает при смене насадок | держит 260 °C стабильно |
| Ресурс нагревательного элемента | 500–1000 ч | 2000–5000 ч |
| Цена (ориентир) | 1 800–3 000 руб. | 4 500–9 000 руб. |
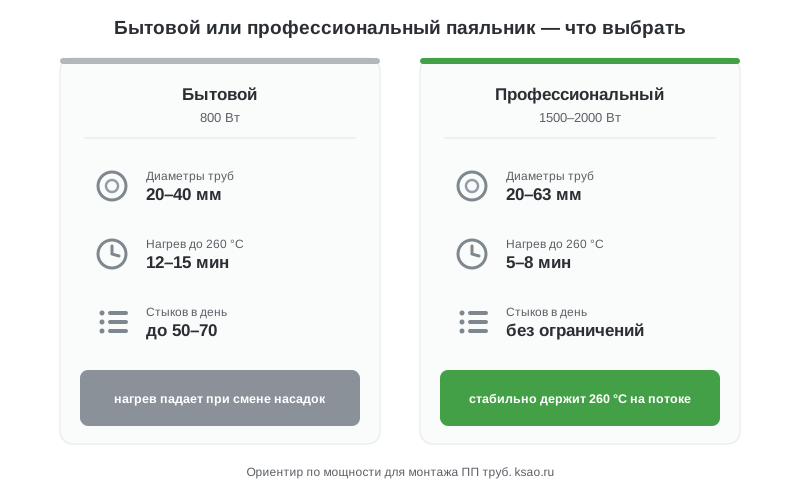
Бытовой 800 Вт закрывает трубы до 40 мм в тёплом помещении; профессиональный 1500–2000 Вт держит стабильный нагрев на потоке и на холоде
В Петербурге и Ленобласти отдельная тема — монтаж в неотапливаемых объектах. Холодный воздух отбирает тепло у насадки между циклами. Паяльник 800 Вт в таких условиях не успевает восстановиться и теряет 15–25 °C от рабочей температуры. Стыки выглядят нормально, но внутри граница раздела не сплавлена. Поэтому монтажники под Питером держат 1500+ Вт как минимальную планку для объектных работ.
Если работа разовая и только дома, 800 Вт — разумный выбор. Брать 1500 Вт «на всякий случай» для единственного ремонта нет смысла. Но если вы монтажник и это ваш рабочий инструмент, экономить на мощности не стоит.
Этапы работы
Сварка одного стыка укладывается в четыре последовательных этапа: разметка глубины, одновременный нагрев трубы и фитинга на насадках, соединение без проворота и выдержка без нагрузки до полного охлаждения.
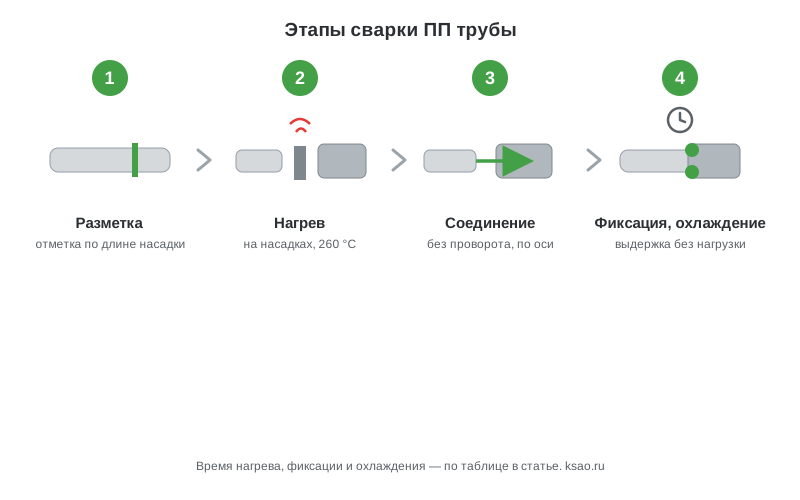
Четыре этапа одного стыка: разметка глубины, одновременный нагрев трубы и фитинга, соединение без проворота, выдержка без нагрузки
Этап 1. Рез трубы в размер
Отмерьте нужную длину с учётом глубины посадки в фитинг и отрежьте трубу труборезом строго перпендикулярно оси. Снимите заусенцы с обеих кромок. Для армированных алюминием труб проторцуйте кромку на глубину заходной фаски насадки.
Этап 2. Разметка и прогрев аппарата
Измерьте глубину гильзы насадки нужного диаметра (данные обычно есть в паспорте аппарата или на самой насадке) и нанесите на трубу отметку маркером на расстоянии этой глубины плюс 1–2 мм от торца. Запас в 1–2 мм компенсирует тепловое расширение и гарантирует, что труба дойдёт до упора в фитинге, а не остановится раньше. Включите аппарат и дождитесь выхода на 260 °C — индикатор терморегулятора должен показать стабильный режим, а не разовое достижение температуры.
Этап 3. Одновременный нагрев трубы и фитинга
Наденьте трубу на гильзу и фитинг на дорн одной насадки одним движением, без перекоса, строго по одной оси — деталь входит без вращения, усилие ровное. Выдержите время нагрева по диаметру: оно приведено в таблице в разделе о выборе аппарата (для ориентира при +20 °C: Ду20 — 5 с, Ду32 — 12 с, Ду40 — 18 с). Передержка на 2–3 с сверх нормы уже даёт риск оплыва и заужения прохода, недодержка — холодный непровар.
Этап 4. Соединение, фиксация, охлаждение
Снимите трубу и фитинг с насадок одновременно и сразу, без паузы, соедините их до нанесённой отметки — движение только осевое, вдоль трубы, без проворота. Провернуть детали при посадке значит порвать ещё не застывший расплавленный слой изнутри шва, даже если снаружи это незаметно. После соединения удерживайте трубу и фитинг неподвижно всё время фиксации по таблице (для Ду20 — 4 с, для Ду32 — 8 с). Затем оставьте стык без механической нагрузки на время охлаждения — минимум несколько минут в зависимости от диаметра, не подавайте давление на систему раньше срока.
Правильный стык узнаётся по ровному, равномерному по всей окружности валику расплава с наружной стороны, без наплывов внутрь и без разрывов. Проход внутри не заужен, ось фитинга совпадает с осью трубы без излома. Если валик односторонний или труба садится с видимым перекосом, стык переделывают: холодный или смещённый шов не выявляет себя визуально, но течёт под рабочим давлением.
Типичные ошибки при пайке ПП труб
Большинство брака при пайке ПП предсказуемо: за каждым дефектом стоит конкретное нарушение режима. Разобрать механизм каждой ошибки полезнее, чем просто запомнить «не перегревай».
Перегрев и заужение проходного сечения. При температуре выше 280 °C или при избыточном времени в насадке расплавленный ПП затекает внутрь трубы и застывает бортиком. На трубе Ду20 потеря 2–3 мм диаметра снижает расход на ощутимые 20–25%. Это не корректируется, участок меняется целиком. Признак снаружи: крупный оплыв по кромке соединения, загибающийся внутрь. Нормальный валик при правильной пайке равномерный, наружный, без загибания.
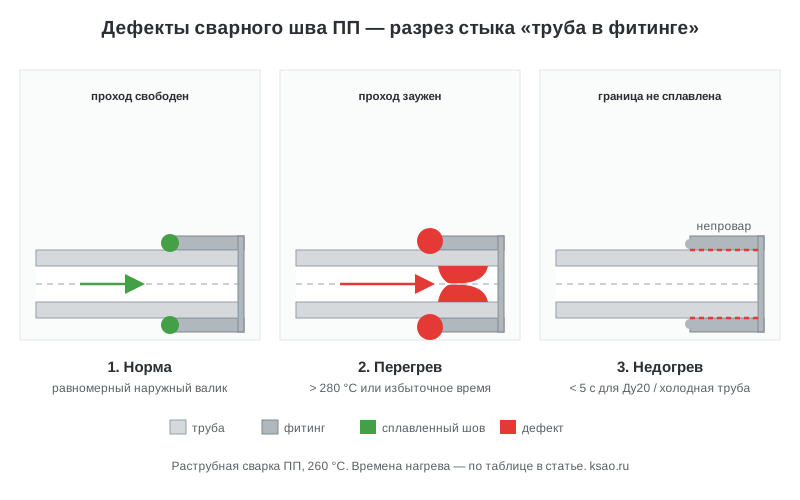
Разрез стыка: слева — норма (равномерный наружный валик), по центру — перегрев (ПП затёк внутрь, проход заужен), справа — недогрев (граница не сплавлена)
Недогрев и холодный стык. Выглядит снаружи как нормальное соединение. Обнаруживается при опрессовке давлением выше 1,5 бар или через несколько месяцев эксплуатации. Причина первая: труба держалась в насадке меньше положенного. Причина вторая: монтаж при низкой температуре без увеличения времени нагрева. При +5 °C труба снаружи остыла, и стандартные 5 с для Ду20 не успевают прогреть её до нужной глубины.
Смещение при фиксации. После посадки трубы на фитинг любое движение — поворот, сдвиг, перекос — разрушает ещё не застывший шов. Удерживать без движения нужно всё время фиксации по таблице выше: для Ду20 это 4 с, для Ду40 — 12 с. Торопиться нельзя. Рука устала — возьмите паузу до следующего стыка.
Армированная труба без зачистки торца. Трубы PN25 с алюминиевым слоем требуют торцевания перед пайкой. Алюминий на кромке не сплавляется с ПП и контактирует с теплоносителем, отсюда коррозия и расслоение стенки со временем. Аппарат и температура те же, что для обычных труб, дополнительно нужен только торцеватель. Трубы, армированные стекловолокном (его видно по серому слою в разрезе), торцевания не требуют: стекловолокно запаивается вместе с ПП.
Грязь и влага на торце. Мокрая или замасленная труба не сплавляется с насадкой нормально. Перед пайкой торец протирают сухой тканью. Если труба промёрзла снаружи — дать ей прогреться при комнатной температуре. Пятно масла или силикона на трубе гарантирует брак стыка. Эту ошибку легко предотвратить, но снаружи она невидима.
Ранняя нагрузка на систему. Давление подано раньше, чем прошло время охлаждения из таблицы. Стык ещё пластичен, и давление деформирует соединение. Для Ду25 полное охлаждение — 4 мин, для Ду50 — 12 мин. Не торопитесь с опрессовкой.
Ровный срез — основа плотного вхождения в насадку. Труба с косым торцом или заусенцами входит неравномерно: одна сторона прогревается, другая нет. Труборезы-ножницы дают перпендикулярный рез без заусенцев за одно движение.
Подходящие товары


Насадки с изношенным тефлоном провоцируют сразу несколько ошибок: пластик прилипает, нарушается время нагрева, на шве остаются следы горелого ПП. Замена насадки дешевле одного переделанного участка.
Подходящие товары


Часто задаваемые вопросы
Какая температура пайки полипропиленовых труб?
Рабочая температура насадки для раструбной сварки ПП — 260 °C (допустимый диапазон 255–280 °C по СП 40-101-96). Аппарат выходит на неё через 5–15 мин после включения, в зависимости от мощности. При наличии терморегулятора температура удерживается автоматически. Без регулятора она «гуляет» на ±15–20 °C, что при малых диаметрах (16–20 мм) даёт непредсказуемый результат.
Сколько секунд держать трубу в насадке?
Зависит от диаметра и температуры воздуха. При +20 °C: Ду16 — 3 с, Ду20 — 5 с, Ду25 — 8 с, Ду32 — 12 с, Ду40 — 18 с, Ду50 — 24 с, Ду63 — 30 с. При температуре воздуха ниже +5 °C время нагрева увеличивают на 50% — полные значения в таблице выше.
Какой мощности паяльник нужен для дома?
Для квартирной разводки ХВС и ГВС трубами 20–32 мм достаточно 800–1000 Вт. Если монтируете отопление загородного дома с трубами 40–63 мм или работаете в неотапливаемом помещении — от 1500 Вт. Для профессионального монтажа с плотным графиком стыков — 1500–2000 Вт.
Можно ли паять армированные ПП трубы тем же аппаратом?
Да. Температура и аппарат те же. Но трубы с алюминиевым армированием (PN25) требуют предварительного торцевания: торцеватель зачищает кромку и убирает алюминий из зоны шва. Без этого алюминий остаётся в стыке, контактирует с теплоносителем и даёт коррозию. Трубы, армированные стекловолокном, торцевания не требуют.
Почему после пайки труба внутри заужена?
Перегрев. Расплавленный ПП затёк внутрь и застыл бортом. Причины: температура насадки выше 280 °C (аппарат без регулятора или сбился), труба держалась в насадке дольше нормы. Соединение не восстанавливается — только замена участка. Следите за временем по таблице и за показаниями терморегулятора.
Можно ли паять ПП при минусовой температуре?
Норматив допускает раструбную сварку ПП до +5 °C, ниже её качество не гарантируется. Технически аппарат работает и при минусе, но насадка быстро отдаёт тепло, а холодная труба прогревается неравномерно. Если работать в минус приходится (аварийный ремонт, неотапливаемый объект), увеличивайте время нагрева на 50–70% и защищайте рабочую зону от ветра палаткой или щитами. Ниже −10 °C пайка ПП не рекомендуется: труба становится хрупкой, качество соединения непредсказуемо.
Почему стык потёк после опрессовки?
Три основные причины: недогрев (труба не сплавилась с фитингом на нужную глубину), смещение трубы во время фиксации, нагрузка раньше, чем прошло время охлаждения. Холодный стык не ремонтируется, меняется целиком. При опрессовке давление поднимайте постепенно: сначала до 1 бар, выдержите 10 мин, затем до рабочего значения.
Чем чистить насадки паяльника?
Только мягкой тканью (хлопок, фланель) в нагретом состоянии сразу после работы. Абразивы, металлические щётки, наждачная бумага под запретом: они снимают тефлоновое покрытие. Повреждённая насадка липнет, пластик горит и загрязняет шов. Замена насадки 20 мм стоит 150 руб. — дешевле одного переделанного участка.
Паяльники для ПП труб, насадки к ним и труборезы-ножницы в наличии в магазине КСАО — раздел Инструмент для полипропиленовых труб.